- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
مصنوعات
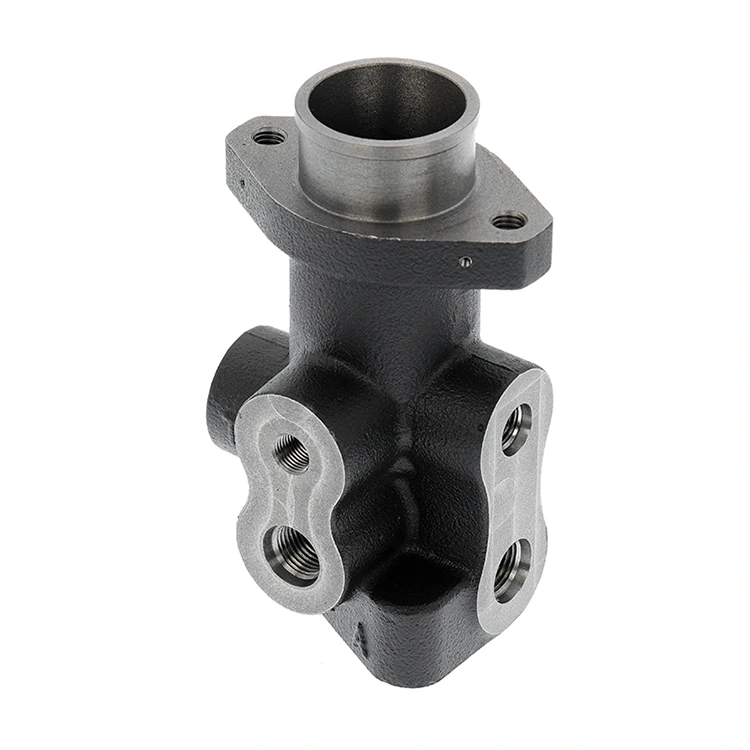


مہر ثبت اور کھینچنے اور سطح کا علاج
چنگ ڈاؤ ڈیفون مشینری کمپنی ، لمیٹڈ ، دھات کے پرزوں کے لئے زنک چڑھانا اور انوڈائزنگ جیسے مہر ثبت اور کھینچنے اور سطح کا علاج کرتا ہے۔ ہم گھریلو آلات ، آٹوموٹو اور الیکٹرانکس کے لئے پائیدار ، کثیر استعمال والے اجزاء بناتے ہیں۔ ہماری خدمت عین مطابق مہر لگانے اور کھینچنے اور سطح کے علاج کو ملا دیتی ہے ، لہذا ایسے کاروبار جن کو اپنی مرضی کے مطابق ، زنگ سے بچنے والے اسٹیمپڈ حصوں کی ضرورت ہوتی ہے۔
انکوائری بھیجیں۔
مصنوعات کی وضاحت
چنگ ڈاؤ ڈیفون مشینری کمپنی ، لمیٹڈ ، دھات کے پرزوں کے لئے زنک چڑھانا اور انوڈائزنگ جیسے مہر ثبت اور کھینچنے اور سطح کا علاج کرتا ہے۔ ہم گھریلو آلات ، آٹوموٹو اور الیکٹرانکس کے لئے پائیدار ، کثیر استعمال والے اجزاء بناتے ہیں۔ ہماری خدمت عین مطابق مہر لگانے اور کھینچنے اور سطح کے علاج کو ملا دیتی ہے ، لہذا ایسے کاروبار جن کو اپنی مرضی کے مطابق ، زنگ سے بچنے والے اسٹیمپڈ حصوں کی ضرورت ہوتی ہے۔
اس کام میں برسوں کے تجربے کے حامل ایک بنانے والے کی حیثیت سے ، ہم جانتے ہیں کہ سطح کے علاج کے حامل مہر والے حصے صرف "سائز کی دھات" نہیں ہیں۔ وہ اس بات سے اہمیت رکھتے ہیں کہ آخر کار کس طرح کام کرتا ہے - جیسے واشنگ مشین کے اندرونی ٹب میں نمی کی مزاحمت کرنا ، یا کار بریکٹ پر سڑک کے نمک کے لئے کھڑا ہونا۔ زیادہ تر بنانے والے اسٹیمپنگ اور کھینچنے اور سطح کے علاج کو الگ الگ کرتے ہیں - جو معیار کے فرق کا سبب بنتا ہے۔ لیکن ہم ایک جگہ پر کاٹنے سے لے کر حتمی کوٹنگ تک ہر چیز کو سنبھالتے ہیں۔ اس طرح ، اسٹیمپڈ حصے کی طاقت سطح کی پرت کے تحفظ سے مماثل ہے۔ کلائنٹ کو ایسے حصے ملتے ہیں جو سائز کے معیار کو نشانہ بناتے ہیں اور سخت ماحول میں رہتے ہیں۔ یہی وجہ ہے کہ بہت ساری صنعتوں میں ہم پر بھروسہ ہے۔
ہماری مہر ثبت اور کھینچنے کا عمل مختلف صنعتوں کے مطابق ہے ، اور اس کا آغاز صحیح مواد کو چننے سے ہوتا ہے۔ گھریلو آلات کے پرزے کے لئے-جیسے فرج یا دروازے کے قلابے یا AC چیسیس-ہم ایس پی سی سی کولڈ رولڈ اسٹیل کا استعمال کرتے ہیں۔ یہ مواد پیچیدہ شکلوں کے ل easily آسانی سے موڑتا ہے اور انوڈائزنگ کے لئے ایک ہموار سطح رکھتا ہے۔ پچھلی سہ ماہی میں ، ایس پی سی سی اسٹیل کا ایک بیچ ہمارے موڑ کے ٹیسٹ میں ناکام رہا - ہم نے اسے فورا. ہی مسترد کردیا ، لہذا ہم نے خراب فرج کے قبضے کا خاتمہ نہیں کیا۔
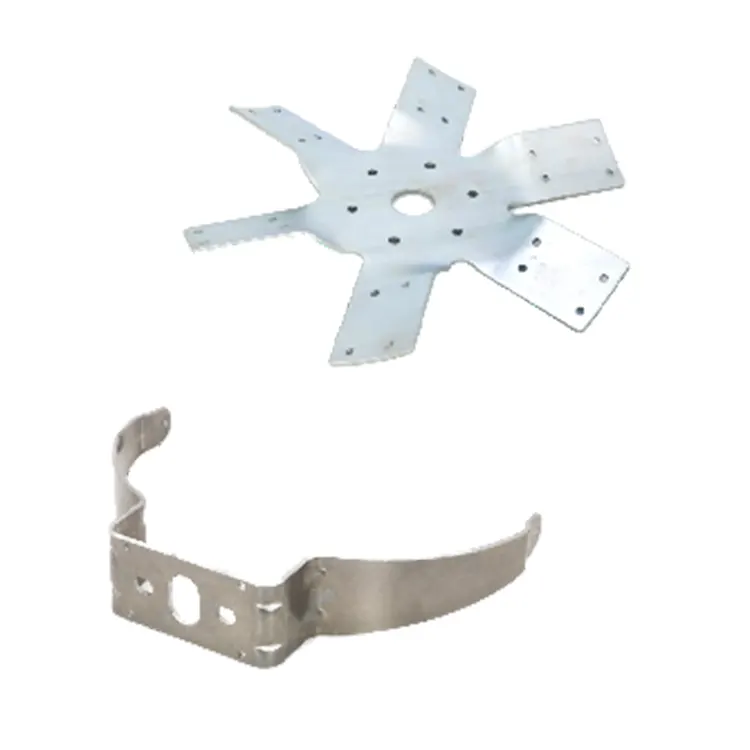
کار کے بیرونی حصوں کے لئے-بمپر بریکٹ یا ایندھن کے ٹینک کی حمایت کرتے ہیں-ہم HC340LA اعلی طاقت والے اسٹیل کا استعمال کرتے ہیں۔ یہ مہر لگانے کے بعد مضبوط رہتا ہے ، لہذا یہ سڑک کے کمپن کو سنبھالتا ہے۔ اس کا کم کاربن مواد زنک چڑھانا کو یکساں طور پر قائم رکھنے میں بھی مدد کرتا ہے۔ الیکٹرانک حصوں کے لئے - بیٹری کاسنگز یا کنیکٹر گولوں - ہم 5052 ایلومینیم کھوٹ کا استعمال کرتے ہیں۔ یہ ہلکا ، بڑھانا آسان ہے ، اور بجلی کی موصلیت کو فروغ دینے کے لئے انوڈائزنگ کے ساتھ اچھی طرح سے کام کرتا ہے۔ پیداوار سے پہلے ، ہر مادی بیچ کو ٹینسائل اور موڑ کے ٹیسٹ ملتے ہیں۔
جس طرح سے ہم اسٹیمپنگ اور کھینچنے اور سطح کے علاج سے مربوط ہوتے ہیں وہی ہے جو ہمیں کھڑا کرنے پر مجبور کرتا ہے۔ مہر لگانے کے بعد ، ہم حصوں کو صاف کرنے کے لئے تین آسان اقدامات کرتے ہیں تاکہ کوٹنگ اچھی طرح سے چپک جاتی ہے: پہلے ، ہم مشین آئل کو مٹا دینے کے لئے 50-60 at پر الکلائن کلینر کا استعمال کرتے ہیں۔ دوسرا ، ہم 10 s سلفورک ایسڈ کے ساتھ سطح کے آکسائڈس کو کھاتے ہیں۔ تیسرا ، ہم کیمیائی مادوں کو نقائص سے روکنے کے لئے خالص پانی سے کللا کرتے ہیں۔
زنک چڑھانا کے ل we ، ہم 8-12μm موٹی پرت حاصل کرنے کے لئے سائانائڈ فری حل (ROHS قواعد کو پورا کرتے ہیں) استعمال کرتے ہیں۔ یہ پرت 480 گھنٹے نمک سپرے کی جانچ کے بغیر سرخ زنگ کے بغیر cars کاروں اور بیرونی حصوں کے لئے گریٹ۔ انوڈائزنگ کے ل we ، ہم 10-15μm آکسائڈ فلم بنانے کے لئے 18-22 at پر سلفورک ایسڈ کا استعمال کرتے ہیں ، پھر اسے مزید زنگ آلود مزاحم بنانے کے لئے 95-100 ℃ گرم پانی کے ساتھ مہر لگائیں۔ یہ عمل گھریلو آلات کے پرزوں کو سکریچ پروف سطح فراہم کرتا ہے اور ہمیں کسٹم رنگوں سے ملنے دیتا ہے-جیسے چاندی یا سیاہ۔ ہم نے ایک بار کافی میکر کلائنٹ کے لئے سیاہ انوڈائزنگ کی۔ ان کے صارفین کو پسند تھا کہ یہ کس طرح لگتا ہے اور اس نے کھرچوں کو کس طرح نہیں دکھایا۔
ہم طاق صنعتوں میں مؤکلوں کے لئے کسٹم پارٹس بھی کرتے ہیں۔ عمل ان کی ضروریات کو سننے کے ساتھ شروع ہوتا ہے: ہم پوچھتے ہیں کہ اس حصے کو کس طرح استعمال کیا جائے گا ، سائز کی حدود اور اسے کیا کرنے کی ضرورت ہے۔ تب ہمارے انجینئرز اسٹیمپنگ کے مرنے اور کھینچنے کے عمل کی تقلید کے لئے CAD/CAM سافٹ ویئر کا استعمال کرتے ہیں۔ ہم حقیقی حصے بنانے سے پہلے ڈائی کو ایڈجسٹ کرتے ہیں۔
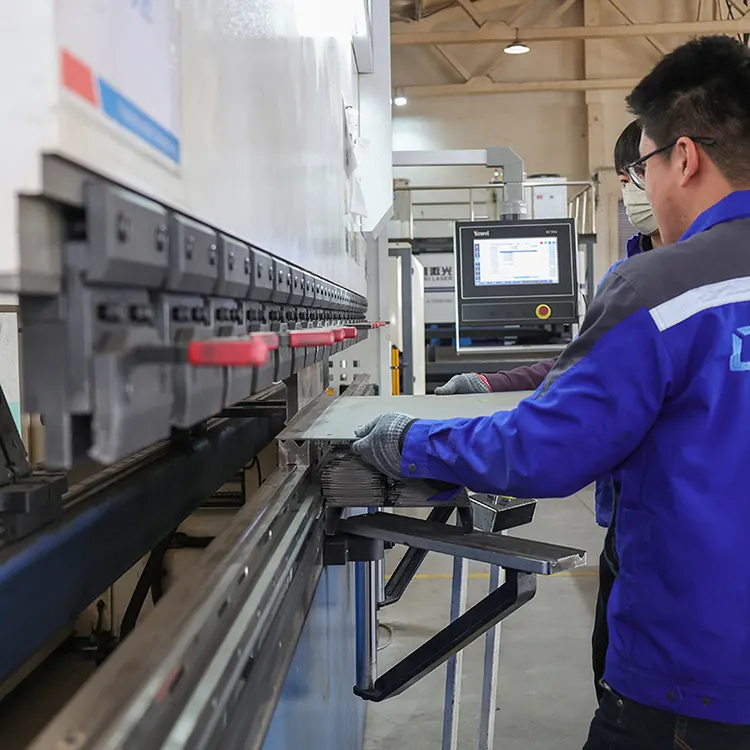
اس کے بعد ہم کلائنٹ کو جانچنے کے ل 50 50-100 پروٹو ٹائپ بناتے ہیں۔ مثال کے طور پر ، ایک میڈیکل ڈیوائس کلائنٹ کو اسٹیمپڈ ایلومینیم ٹرے کی ضرورت تھی۔ صحت سے متعلق ٹولز کے انعقاد کے ل In اس کو انوڈائزنگ اور سخت چپٹا پن کی ضرورت ہے۔ ہماری ٹیم نے کھینچنے والے تناؤ کو کم کرنے کے لئے ڈائی کی خالی ہولڈر فورس کو ایڈجسٹ کیا ، پھر فلم کو بنانے کے لئے انوڈائزنگ درجہ حرارت کو بھی موافقت دیا۔ پروٹو ٹائپس نے اپنا 100 سائیکل کیمیائی ڈس انفیکشن ٹیسٹ پاس کیا-کوٹنگ چھلکا نہیں۔ اب وہ ایک مہینے میں 5،000 ٹرے آرڈر دیتے ہیں۔
ان حصوں کے ایک سرشار بنانے والے کی حیثیت سے ، ہم پیداوار کے ذریعہ سخت معیار پر قابو پالتے ہیں۔ ہمارے پاس آئی ایس او 9001 اور IATF 16949 سرٹیفیکیشن ہیں۔ ہماری QA ٹیم کے ذریعہ ہر بیچ کی جانچ پڑتال کی جاتی ہے: ہم اسٹیمپنگ سائز ، ایکس رے مشینوں کی پیمائش کرنے کے لئے لیزر ٹول کا استعمال کرتے ہیں تاکہ زنک چڑھانا موٹائی کی جانچ پڑتال کی جاسکے ، اور انوڈائزڈ فلموں کے لئے آسنجن ٹیسٹ کریں۔ ہم مکمل ٹریس ایبلٹی دستاویزات بھی دیتے ہیں - لاگ ان پر کارروائی کرنے کے لئے مادی سرٹیفکیٹ سے لے کر - لہذا کلائنٹ یہ چیک کرسکتے ہیں کہ آیا حصے ان کی صنعت کے معیار پر پورا اترتے ہیں یا نہیں۔
جب ہم جہاز بھیجتے ہیں تو ، ہم لیپت سطحوں کی حفاظت کے لئے اینٹی سکریچ پیکیجنگ کا استعمال کرتے ہیں۔ ہم لچکدار لیڈ اوقات بھی پیش کرتے ہیں: معیاری حصوں میں 7-10 دن لگتے ہیں ، کسٹم پارٹس میں 20-30 دن لگتے ہیں۔ چاہے کلائنٹ کو پروٹوٹائپس کے چھوٹے چھوٹے بیچوں کی ضرورت ہو یا بڑی پیداوار رنز ہو ، ہماری مربوط خدمت مستقل معیار ، لچک اور اچھی قیمت دیتی ہے۔
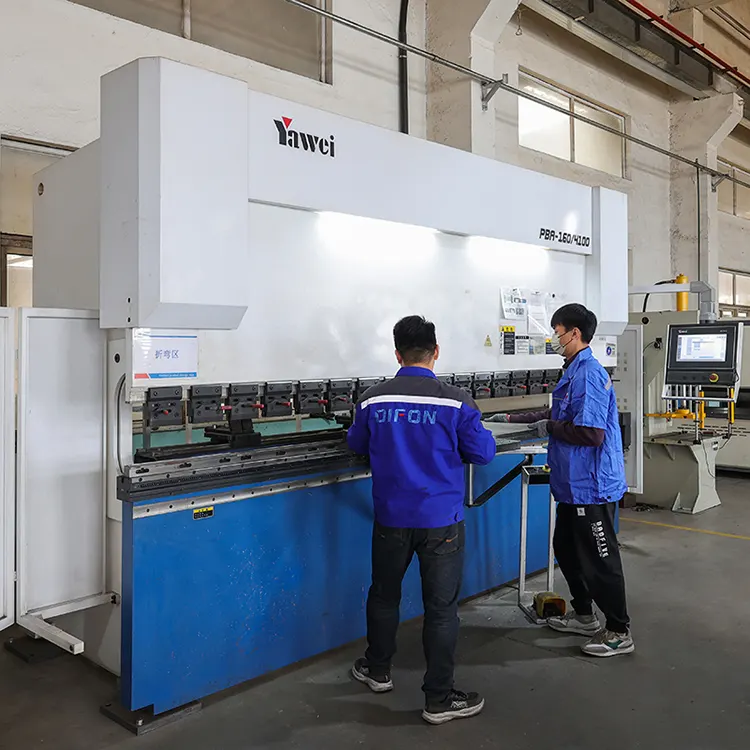
ہاٹ ٹیگز: مہر ثبت اور کھینچنے اور سطح کا علاج
متعلقہ زمرہ
ایلومینیم ڈائی کاسٹنگ
معدنیات سے متعلق عمل
شیٹ میٹل من گھڑت
مہر ثبت پروسیسنگ
ویلڈنگ کا عمل
صحت سے متعلق مشینی
انکوائری بھیجیں۔
براہ کرم نیچے دیے گئے فارم میں بلا جھجھک اپنی انکوائری دیں۔ ہم آپ کو 24 گھنٹوں میں جواب دیں گے۔
متعلقہ مصنوعات