- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
ہائیڈرولک اجزاء صنعتی اور موبائل آلات کے لیے کیوں ضروری ہیں؟
ہائیڈرولک اجزاءصنعتی اور موبائل آلات کے لیے ضروری ہیں کیونکہ وہ کنٹرول کرتے ہیں کہ کس طرح دباؤ والا سیال پیدا ہوتا ہے، تقسیم کیا جاتا ہے، ریگولیٹ کیا جاتا ہے اور مکینیکل حرکت میں تبدیل کیا جاتا ہے۔ تعمیراتی مشینری اور زرعی آلات سے لے کر فیکٹری آٹومیشن اور میٹریل ہینڈلنگ سسٹم تک، ہائیڈرولک ٹیکنالوجی لفٹنگ، کلیمپنگ، اسٹیئرنگ، بریک لگانے اور دیگر ضروری کاموں کے لیے ضروری قوت اور کنٹرولیبلٹی فراہم کرتی ہے۔ اجزاء جیسے ہائیڈرولک والو بلاکس، مینی فولڈ باڈیز، ایکومولیٹر چارجنگ والوز، اور بریک پروپوشننگ والوز اس بات کا تعین کرتے ہیں کہ آیا سیال مطلوبہ دباؤ اور بہاؤ کی شرح پر صحیح ایکچیویٹر تک پہنچتا ہے۔
سامان کی کارکردگی ہائیڈرولک پمپ یا سلنڈر سے زیادہ پر منحصر ہے۔ اندرونی راستے، والو انٹرفیس، سگ ماہی کی سطحیں، تھریڈڈ پورٹس، اور پریزیشن مشینڈ بورس سسٹم کے ردعمل، رساو کنٹرول، اور آپریٹنگ وشوسنییتا کو متاثر کرتے ہیں۔Qingdao Difon مشینری کمپنی، لمیٹڈصحت سے متعلق مشینی اور متعلقہ پیداواری عمل کے ذریعے حسب ضرورت ہائیڈرولک پرزے تیار کرتا ہے۔ ان اجزاء کے کردار کو سمجھنے سے سازوسامان کے مینوفیکچررز کو مناسب مواد منتخب کرنے، مشینی ضروریات کی وضاحت کرنے، اور ہائیڈرولک سسٹم بنانے میں مدد ملتی ہے جو حقیقی آپریٹنگ حالات میں مستقل طور پر کارکردگی کا مظاہرہ کرتے ہیں۔
مندرجات کا جدول
1. ہائیڈرولک سسٹمز ٹھیک ٹھیک ڈیزائن کیے گئے اجزاء پر کیوں انحصار کرتے ہیں؟
2. کلیدی ہائیڈرولک پرزے صنعتی اور موبائل آلات کی کارکردگی کو کیسے بہتر بناتے ہیں؟
3. کون سے مینوفیکچرنگ اور معیار کے تقاضے اجزاء کی وشوسنییتا کا تعین کرتے ہیں؟
ہائیڈرولک نظام عین مطابق ڈیزائن کردہ اجزاء پر کیوں انحصار کرتے ہیں؟
ہائیڈرولک نظام دباؤ والے سیال کے ذریعے طاقت کو منتقل کرتا ہے۔ پمپ بہاؤ فراہم کرتا ہے، والوز کو کنٹرول کرتا ہے اور اس بہاؤ کو منظم کرتا ہے، اور ایکچیوٹرز ہائیڈرولک توانائی کو لکیری یا روٹری حرکت میں تبدیل کرتے ہیں۔ ہر حصے کو سرکٹ میں دوسرے عناصر کے ساتھ کام کرتے ہوئے اپنا تفویض کردہ کام انجام دینا چاہیے۔ خراب طریقے سے ڈیزائن کیا گیا گزرگاہ، غلط پوزیشن والی بندرگاہ، یا غیر موزوں سیلنگ سطح پورے سسٹم کی کارکردگی کو متاثر کر سکتی ہے، یہاں تک کہ جب پمپ اور ایکچوایٹر کو صحیح طریقے سے منتخب کیا گیا ہو۔
سیال کنٹرول آلات کی نقل و حرکت میں کیسے ترجمہ کرتا ہے؟
ہائیڈرولک سسٹمز کو نسبتاً کمپیکٹ آلات کی ترتیب کے اندر خاطر خواہ قوت فراہم کرنے کی ان کی صلاحیت کی وجہ سے قدر کیا جاتا ہے۔ جب دباؤ والا تیل سلنڈر میں داخل ہوتا ہے، تو یہ پسٹن کے علاقے پر لکیری قوت پیدا کرنے کے لیے کام کرتا ہے۔ جب سیال ہائیڈرولک موٹر چلاتا ہے، تو دباؤ اور بہاؤ گردشی ٹارک اور رفتار میں حصہ ڈالتے ہیں۔ کنٹرول سرکٹ اس بات کا تعین کرتا ہے کہ ایکچیویٹر تک کتنا سیال پہنچتا ہے، یہ کس سمت سفر کرتا ہے، اور آلات کس دباؤ کے حالات میں چلتے ہیں۔
مختلف اجزاء اس سرکٹ کے اندر مخصوص افعال انجام دیتے ہیں:
- دشاتمک کنٹرول والوز ہائیڈرولک سیال اور کنٹرول ایکچیویٹر کی نقل و حرکت کے ذریعہ لیا جانے والے راستے کا تعین کرتے ہیں۔
- پریشر ریلیف والوز سرکٹ کو مقررہ ترتیب سے زیادہ دباؤ سے بچاتے ہیں۔
- فلو کنٹرول والوز سرکٹ سے گزرنے والے سیال کی مقدار کو کنٹرول کرکے ایکچوایٹر کی رفتار کو کنٹرول کرتے ہیں۔
- چیک والوز معکوس بہاؤ کو محدود کرتے ہوئے ایک مقررہ سمت میں بہاؤ کی اجازت دیتے ہیں۔
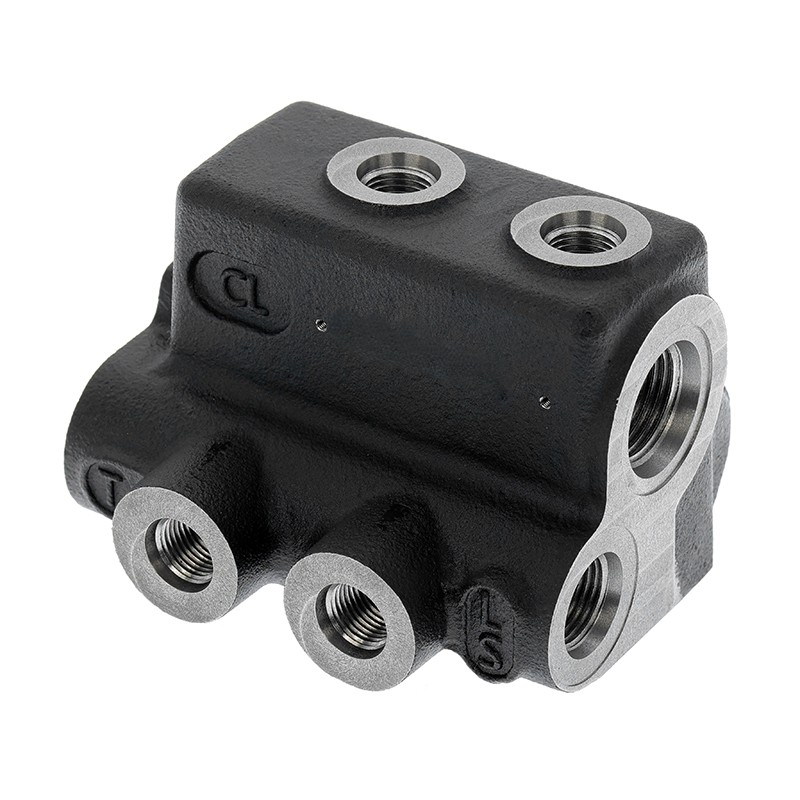
- ہائیڈرولک کئی گنا ایک سے زیادہ والوز اور اندرونی حصّوں کو ایک کمپیکٹ ترتیب میں جوڑتے ہیں۔
- جمع کرنے والے چارجنگ والوز ہائیڈرولک جمع کرنے والوں سے وابستہ چارجنگ اور کنٹرول کے افعال کی حمایت کرتے ہیں۔
- بریک کے تناسب والے والوز مخصوص آلات کے لیے بنائے گئے بریک سرکٹس میں ہائیڈرولک پریشر کی تقسیم کو منظم کرنے میں مدد کرتے ہیں۔
ان اجزاء کے درمیان تعامل اس بات کا تعین کرتا ہے کہ آیا مشین آسانی سے شروع ہوتی ہے، آپریٹنگ کی ایک مستحکم رفتار کو برقرار رکھتی ہے، ان پٹ کو کنٹرول کرنے کے لیے درست جواب دیتی ہے، اور بدلتے ہوئے بوجھ کو سنبھالتی ہے۔ مثال کے طور پر، ایک موبائل کھدائی کرنے والے کو کنٹرول بوم موومنٹ کی ضرورت ہو سکتی ہے جبکہ آپریٹر بیک وقت بازو اور بالٹی کو ایڈجسٹ کرتا ہے۔ صنعتی پریس کو ہر پروڈکشن سائیکل کے دوران دوبارہ قابل دباؤ اور حرکت کی ضرورت پڑسکتی ہے۔ دونوں ایپلی کیشنز ہائیڈرولک سرکٹ پر منحصر ہیں جس میں سیال راستے اور کنٹرول عناصر کو مطلوبہ آپریٹنگ ترتیب کے لیے ڈیزائن کیا گیا ہے۔
ہائیڈرولک سرکٹ ڈیزائن کے لیے مینی فولڈز اور والو بلاکس کیوں اہم ہیں؟
ہائیڈرولک کئی گنا والوز، بندرگاہوں، اور اندرونی سیال حصئوں کو جوڑنے کا ایک کمپیکٹ طریقہ فراہم کرتا ہے۔ مکمل طور پر الگ الگ پائپوں اور متعلقہ اشیاء پر انحصار کرنے کے بجائے، ایک متعدد کنکشن ایک مشینی جسم میں ضم کر سکتا ہے۔ یہ انتظام بیرونی پلمبنگ کو کم کر سکتا ہے، تنصیب کو آسان بنا سکتا ہے، اور مجموعی سرکٹ کو مزید منظم بنا سکتا ہے۔ یہ خاص طور پر مفید ہے جب ایک سے زیادہ ہائیڈرولک افعال کو ایک محدود آلات کی جگہ کے اندر کنٹرول کرنے کی ضرورت ہے۔
ایک والو بلاک ہائیڈرولک کنٹرول عناصر کے لیے بڑھتے ہوئے مقامات اور سیال کنکشن فراہم کرتا ہے۔ ڈیزائن پر منحصر ہے، اس میں آپس میں سوراخ کرنے والے راستے، تھریڈڈ پورٹس، والو کیویٹیز، بڑھتے ہوئے چہرے، اور سیلنگ انٹرفیس شامل ہو سکتے ہیں۔ ان خصوصیات کو درست طریقے سے پوزیشن میں رکھنا ضروری ہے تاکہ نصب شدہ والوز صحیح طریقے سے سیدھ میں ہوں اور اندرونی بہاؤ کے راستے حسب منشا منسلک ہوں۔
درستگی اہم ہے کیونکہ اندرونی راستہ صرف دھاتی بلاک کے ذریعے ایک سوراخ نہیں ہے۔ اس کا قطر، پوزیشن، سیدھا پن، سطح کی حالت، اور ایک دوسرے کو کاٹتے ہوئے حصئوں کے ساتھ تعلق بہاؤ کے رویے اور اجزاء کی اسمبلی کو متاثر کر سکتا ہے۔ غلط ڈرلنگ یا مشینی گڑھے چھوڑ سکتی ہے، بہاؤ کے محدود علاقے بنا سکتی ہے، یا والوز اور پلگ انسٹال ہونے پر مشکلات پیدا کر سکتی ہے۔ کراس پورٹ چوراہوں کو بھی مناسب ڈیبرنگ اور صفائی کی ضرورت ہوتی ہے تاکہ مشینی باقیات کو ہائیڈرولک سرکٹ میں داخل ہونے سے روکا جا سکے۔
Difon اپنی درست مشینی مصنوعات کے زمروں میں ہائیڈرولک مینی فولڈ والو باڈیز اور ہائیڈرولک والو بلاکس کی شناخت کرتا ہے۔ اس کی شائع شدہ مینوفیکچرنگ معلومات میں بور کے قطر سے 20 گنا زیادہ لمبائی والے حصّوں کے لیے گہرے سوراخ کی ڈرلنگ کے ساتھ ساتھ پیچیدہ بندرگاہ اور بڑھتے ہوئے جیومیٹریوں کے لیے ملٹی ایکسس مشیننگ شامل ہے۔ یہ صلاحیتیں کئی گنا ڈیزائنوں سے متعلق ہیں جن کے لیے درست اندرونی رابطوں اور احتیاط سے پوزیشن میں رکھے گئے انٹرفیس کی ضرورت ہوتی ہے۔
جب ہائیڈرولک اجزاء سسٹم سے مماثل نہیں ہوتے ہیں تو کیا ہوتا ہے؟
ایک جزو تنہائی میں جہتی طور پر قابل قبول ہوسکتا ہے لیکن کسی خاص ہائیڈرولک سرکٹ کے لیے غیر موزوں ہے۔ ہو سکتا ہے کہ پورٹ کنکشن مخصوص فٹنگز سے مماثل نہ ہوں، ہو سکتا ہے کہ والو کیویٹی منتخب شدہ کارتوس کو ایڈجسٹ نہ کرے، یا سیل کرنے والا چہرہ مطلوبہ رابطے کی شرط فراہم نہ کرے۔ یہ مسائل اسمبلی میں تاخیر، رساو، دباؤ میں کمی، یا غیر مستحکم آپریشن کا باعث بن سکتے ہیں۔
عام ڈیزائن اور انتخاب کے مسائل میں شامل ہیں:
- غلط پورٹ تھریڈ تصریحات، جیسے کہ غیر موازن SAE، JIC، NPT، یا BSPP کنکشن استعمال کرنا۔
- گزرنے کی ناکافی جہتیں جو مطلوبہ بہاؤ کی شرح کو محدود کرتی ہیں۔
- غلط والو بڑھتے ہوئے مقامات جو سیدھ اور اسمبلی کو متاثر کرتے ہیں۔
- آپریٹنگ پریشر، درجہ حرارت، سیال، یا ارد گرد کے ماحول کے لیے غیر موزوں مواد کا انتخاب۔
- ناکافی سگ ماہی کی سطح کا معیار جو بیرونی یا اندرونی رساو کا خطرہ بڑھاتا ہے۔
- ناکافی صفائی جو چپس یا کھرچنے والے ذرات کو حساس والو اور ایکچیویٹر علاقوں میں داخل ہونے دیتی ہے۔
یہ مسائل اس بات کی وضاحت کرتے ہیں کہ ہائیڈرولک سرکٹ ڈیزائن کے ساتھ ساتھ اجزاء کی وضاحتیں کیوں تیار کی جانی چاہئیں۔ انجینئرز کو اجزاء کی ڈرائنگ کو حتمی شکل دینے سے پہلے کام کے دباؤ، بہاؤ کی شرح، سیال کی قسم، درجہ حرارت کی حد، کنکشن کا معیار، تنصیب کی جگہ، اور متوقع ڈیوٹی سائیکل کی وضاحت کرنے کی ضرورت ہے۔ ایک واضح تصریح کارخانہ دار کو مواد کے انتخاب اور عمل کی منصوبہ بندی کے لیے ایک قابل اعتماد بنیاد فراہم کرتی ہے۔
ہمارا مشینی طریقہ سرکٹ میں جزو کے کردار کو سمجھنے کے ساتھ شروع ہوتا ہے، بجائے اس کے کہ اس حصے کو الگ تھلگ دھاتی شکل سمجھیں۔ OEM پروجیکٹس کے لیے، ڈرائنگ، نمونہ، پورٹ لے آؤٹ، اور مطلوبہ انٹرفیس مینوفیکچرنگ فزیبلٹی کا جائزہ لینے کے لیے نقطہ آغاز فراہم کرتے ہیں۔ اس سے اجزاء کی جسمانی خصوصیات کو تیار شدہ مشین کی آپریٹنگ ضروریات کے ساتھ جوڑنے میں مدد ملتی ہے۔
کلیدی ہائیڈرولک پرزے صنعتی اور موبائل آلات کی کارکردگی کو کیسے بہتر بناتے ہیں؟
مختلف ہائیڈرولک حصے آلات کی کارکردگی کو مختلف طریقوں سے متاثر کرتے ہیں۔ ایک کئی گنا سیال کی تقسیم کو منظم کرتا ہے، ایک والو باڈی بہاؤ کو کنٹرول کرنے کے لیے درکار انٹرفیس فراہم کرتا ہے، اور ایک جمع کرنے والا چارجنگ والو ایک جمع کرنے والے سرکٹ میں پریشر مینجمنٹ کو سپورٹ کرتا ہے۔ بریک کا تناسب والا والو بریکنگ سسٹم میں پریشر کی تقسیم کو منظم کرکے ایک مختلف مقصد پورا کرتا ہے۔ ان امتیازات کو سمجھنے سے خریداروں کو ایک وسیع جزو کے نام پر انحصار کرنے کی بجائے درخواست کے لیے صحیح حصہ بتانے میں مدد ملتی ہے۔
ہائیڈرولک والو بلاکس اور مینی فولڈز کہاں استعمال ہوتے ہیں؟
ہائیڈرولک والو بلاکس اور مینی فولڈز ایسے سسٹمز میں استعمال ہوتے ہیں جہاں ایک سے زیادہ ہائیڈرولک افعال کو کمپیکٹ انتظام کے ذریعے کنٹرول کیا جانا چاہیے۔ صنعتی مشینری انہیں کلیمپنگ، لفٹنگ، پوزیشننگ، اور پریسنگ آپریشنز کو مربوط کرنے کے لیے استعمال کر سکتی ہے۔ موبائل آلات اسٹیئرنگ، بوم، بازو، سفر، یا معاون افعال میں تیل کی تقسیم کے لیے کئی گنا اسمبلیوں کا استعمال کر سکتے ہیں۔
کئی عام ایپلی کیشنز پر غور کریں:
- تعمیراتی مشینری:کھدائی کرنے والے، لوڈرز، اور لفٹنگ کا سامان بدلتے ہوئے بوجھ کے تحت حرکت کو کنٹرول کرنے کے لیے ہائیڈرولک سرکٹس کا استعمال کرتے ہیں۔ والو بلاکس پمپ، کنٹرول والوز اور ایکچیوٹرز کے درمیان رابطوں کو منظم کرتے ہیں۔
- زرعی مشینری:ٹریکٹر، کٹائی کرنے والے، اور پودے لگانے کا سامان آلات کو اٹھانے، کام کرنے کی پوزیشنوں کو ایڈجسٹ کرنے، اور معاون میکانزم کو چلانے کے لیے ہائیڈرولک پاور کا استعمال کرتے ہیں۔
- صنعتی آٹومیشن:پروڈکشن لائنز، پریس، اور میٹریل ہینڈلنگ سسٹم کلیمپنگ، پوزیشننگ، اور بار بار چلنے والی کارروائیوں کے لیے کنٹرول شدہ ہائیڈرولک موومنٹ پر انحصار کرتے ہیں۔
- کان کنی کا سامان:ہائیڈرولک سرکٹس ہیوی ڈیوٹی میکانزم چلاتے ہیں جہاں کمپن، دھول، بوجھ کی تبدیلی، اور محدود تنصیب کی جگہ اجزاء کے ڈیزائن پر اضافی مطالبات رکھتی ہے۔
- خاص مقصد کی مشینری:حسب ضرورت سازوسامان کو کئی گنا لے آؤٹ کی ضرورت ہو سکتی ہے جو ایک مخصوص تنصیب کے لفافے کے اندر کئی کنٹرول افعال کو یکجا کرتی ہے۔
الگ الگ پائپوں اور متعلقہ اشیاء سے مکمل طور پر جمع ہونے والے سرکٹ کے مقابلے میں کئی گنا بیرونی رابطوں کی تعداد کو کم کر سکتا ہے۔ کم بیرونی جوڑ تنصیب کو آسان بنا سکتے ہیں اور ممکنہ رساو پوائنٹس کو کم کر سکتے ہیں، حالانکہ اصل نتیجہ سرکٹ کی ترتیب، سیلنگ ڈیزائن، اسمبلی کے معیار اور دیکھ بھال کے طریقوں پر منحصر ہے۔ اندرونی حصئوں کو اب بھی غیر ضروری پابندیوں، تیز منتقلیوں، اور غیر موزوں بہاؤ راستوں سے بچنے کے لیے ڈیزائن کیا جانا چاہیے۔
ایک OEM کارخانہ دار کے لیے، کئی گنا ہائیڈرولک انجینئرنگ اور آلات کی پیکیجنگ کے درمیان ایک اہم انٹرفیس بھی ہے۔ اس کے بڑھتے ہوئے سوراخ، بندرگاہ کی سمت بندی، مجموعی طول و عرض، اور والو کی پوزیشنوں کو ارد گرد کے ڈھانچے میں فٹ ہونے کی ضرورت ہے۔ اگر بلاک بہت بڑا ہے، تو یہ دوسرے اجزاء کے ساتھ مداخلت کر سکتا ہے. اگر بندرگاہیں غلط پوزیشن میں ہیں، تو ہوز روٹنگ اور سروس تک رسائی مشکل ہو سکتی ہے۔ یہ عملی ڈیزائن کے تحفظات ہیں جنہیں پیداوار سے پہلے حل کیا جانا چاہیے۔
جمع کرنے والے چارجنگ والوز ہائیڈرولک سسٹم کو کیسے سپورٹ کرتے ہیں؟
ہائیڈرولک جمع کرنے والے جمع کرنے والے ڈیزائن کے لحاظ سے دباؤ والے مائع کو دبانے والی گیس یا توانائی کے ذخیرہ کرنے کے دوسرے طریقہ کار کے خلاف رکھ کر توانائی کو ذخیرہ کرتے ہیں۔ وہ دباؤ کے اتار چڑھاؤ کو جذب کرنے، زیادہ مانگ کے دوران اضافی بہاؤ فراہم کرنے، رساو کی تلافی کرنے اور منتخب سرکٹس میں دباؤ کو برقرار رکھنے میں مدد کر سکتے ہیں۔ ایک جمع کرنے والا چارجنگ والو ایسے نظاموں میں استعمال ہوتا ہے جس کے لیے کنٹرول شدہ چارجنگ اور جمع کرنے والے دباؤ کے انتظام کی ضرورت ہوتی ہے۔
تعمیراتی مشینری اور صنعتی آلات میں، جمع کرنے والے سے متعلقہ سرکٹس ہنگامی توانائی کی فراہمی، دباؤ کے استحکام، یا عارضی چوٹی کے بہاؤ کی مدد جیسے کاموں کی حمایت کر سکتے ہیں۔ صحیح کردار سرکٹ ڈیزائن پر منحصر ہے. چارجنگ والو کو جمع کرنے والے انتظامات، دباؤ کے تقاضوں، پورٹ کنکشنز، اور سیال کی تفصیلات کے ساتھ ہم آہنگ ہونا چاہیے۔ عدم مماثلت چارجنگ کے رویے کو متاثر کر سکتی ہے یا آپریٹنگ کی غیر محفوظ حالت پیدا کر سکتی ہے۔
انجینئرنگ کی اہم تفصیلات میں شامل ہیں:
- درجہ بندی شدہ ورکنگ پریشر اور سسٹم ڈیزائن کے ذریعہ زیادہ سے زیادہ دباؤ کی اجازت۔
- جمع کرنے والے اور ہائیڈرولک سرکٹ کے لیے کنکشن کے طول و عرض اور دھاگے کے معیارات۔
- اندرونی بور کے طول و عرض اور سگ ماہی جیومیٹری۔
- ہائیڈرولک سیال اور آپریٹنگ ماحول کے ساتھ مواد کی مطابقت۔
- مطلوبہ ردعمل اور کنٹرول کا رویہ جیسا کہ آلات سرکٹ کے ذریعے بیان کیا گیا ہے۔
- مکمل والو جسم یا اسمبلی کے لئے معائنہ اور جانچ کی ضروریات.
Difon ایک کسٹم ایکومولیٹر چارجنگ والو کی پیشکش شائع کرتا ہے اور درست مشینی کے ذریعے خام کاسٹنگ سے پیداوار کی وضاحت کرتا ہے۔ اس کی مصنوعات کی معلومات یہ بھی بتاتی ہیں کہ منتخب مشینی آپریشن 0.005 ملی میٹر تک جہتی رواداری اور 0.002 ملی میٹر تک اندرونی بور کی رواداری حاصل کر سکتے ہیں۔ یہ اعداد و شمار مخصوص مشینی سیاق و سباق کے لیے پروڈکٹ پیج کے دعوے ہیں، نہ کہ ہر والو یا ہر فیچر کے لیے عالمگیر رواداری۔ ڈرائنگ اور انسپیکشن پلان کو اس بات کی نشاندہی کرنی چاہیے کہ کن جہتوں کو کنٹرول کی ان سطحوں کی ضرورت ہے۔
موبائل آلات میں بریک کا تناسب والا والو کیوں اہمیت رکھتا ہے؟
بریک لگانے کی کارکردگی موبائل مشینری اور گاڑیوں میں ایک حفاظتی کام ہے۔ بریک کا تناسب والا والو بریکنگ سرکٹ کے اندر ہائیڈرولک پریشر کی تقسیم کو منظم کرنے کے لیے ڈیزائن کیا گیا ہے۔ سسٹم کے فن تعمیر پر منحصر ہے، دباؤ کی تقسیم کو کنٹرول کرنے کی ضرورت ہو سکتی ہے تاکہ مختلف بوجھ کی حالتوں میں بریک لگانے والی قوتوں کو توازن میں رکھا جا سکے۔ عین فنکشن اور کیلیبریشن گاڑی یا مشین کے ڈیزائن پر منحصر ہے اور اسے قابل اطلاق انجینئرنگ کی ضروریات پر عمل کرنا چاہیے۔
ایک مینوفیکچرر کے لیے، والو باڈی کو درست اندرونی حصّے، قابل بھروسہ سگ ماہی انٹرفیس، اور صحیح طریقے سے مشینی کنکشن کی خصوصیات فراہم کرنا چاہیے۔ جسمانی مواد اور مینوفیکچرنگ کا طریقہ مخصوص دباؤ اور ماحولیاتی حالات کے لیے مناسب ہونا چاہیے۔ اگر بور برداشت سے باہر ہے یا سیل کرنے والی سطح کو نقصان پہنچا ہے، تو ہو سکتا ہے والو مطلوبہ طور پر کام نہ کرے۔ مشینی معیار اس لیے والو ڈیزائن، کیلیبریشن، ٹیسٹنگ، اور گاڑی کی سطح کی توثیق کے ساتھ بریک سسٹم کے مکمل حفاظتی عمل کا ایک حصہ ہے۔
Difon اپنی ہائیڈرولک پروڈکٹ کیٹیگریز میں بریک کے تناسب والے والوز کی فہرست بناتا ہے اور ہائیڈرولک والو باڈی مینوفیکچرنگ کے لیے کاسٹنگ اور درست CNC مشینی کے استعمال کی وضاحت کرتا ہے۔ اس قسم کا پروڈکشن روٹ متعلقہ ہے جہاں ایک جزو کاسٹ یا تشکیل شدہ خالی جگہ کو مشینی گزرگاہوں، بندرگاہوں اور فعال سطحوں کے ساتھ جوڑتا ہے۔ منتخب کردہ مواد، معدنیات سے متعلق معیار، مشینی الاؤنس، اور معائنہ کا طریقہ سبھی کو مخصوص ڈیزائن کے لیے بیان کیا جانا چاہیے۔
خریداروں کو ہائیڈرولک پارٹ کی مختلف اقسام کا موازنہ کیسے کرنا چاہیے؟
مندرجہ ذیل جدول متعدد اجزاء کے زمروں کے کردار اور اہم تکنیکی تفصیلات کا خلاصہ کرتا ہے جن کی خریداروں کو تصدیق کرنی چاہیے۔ اس کا مقصد ایک انتخابی رہنما کے طور پر ہے، نہ کہ آلات بنانے والے کے ہائیڈرولک سرکٹ کی تفصیلات کا متبادل۔
| اجزاء کا زمرہ | مین فنکشن | عام آلات کی ایپلی کیشنز | اہم تفصیلات کی جانچ |
| ہائیڈرولک والو بلاک | والو بڑھتے ہوئے انٹرفیس اور اندرونی سیال راستے فراہم کرتا ہے۔ | تعمیراتی مشینری، زرعی مشینری، صنعتی نظام | پورٹ لے آؤٹ، بور کے طول و عرض، بڑھتے ہوئے فیچرز، پریشر ریٹنگ، سیلنگ سطحیں۔ |
| ہائیڈرولک کئی گنا | ایک مربوط گزرنے والے نیٹ ورک کے ذریعے متعدد ہائیڈرولک افعال کو جوڑتا ہے۔ | آٹومیشن کا سامان، موبائل مشینری، ہیوی ڈیوٹی ہائیڈرولک سسٹم | بہاؤ کے راستے کا ڈیزائن، بندرگاہ کے معیارات، گزرنے والے چوراہوں، دباؤ میں کمی، صفائی |
| جمع کرنے والا چارج کرنے والا والو | جمع کرنے والے سرکٹس میں کنٹرول چارجنگ اور پریشر مینجمنٹ کی حمایت کرتا ہے۔ | تعمیراتی سامان، صنعتی آٹومیشن، بھاری مشینری | دباؤ کی ضروریات، بور کی برداشت، کنکشن کی تفصیلات، سگ ماہی جیومیٹری |
| بریک تناسب والو | ایک مخصوص بریکنگ سرکٹ کے اندر ہائیڈرولک پریشر کی تقسیم کا انتظام کرتا ہے۔ | موبائل آلات اور گاڑیوں کے بریکنگ سسٹم | والو جسم کی درستگی، دباؤ کی ضروریات، سگ ماہی، انشانکن اور نظام کی توثیق |
| ہائیڈرولک موٹر کے اجزاء | ہائیڈرولک توانائی کو روٹری مکینیکل آؤٹ پٹ میں تبدیل کرنے کی حمایت کریں۔ | صنعتی ڈرائیوز، زرعی مشینری، موبائل آلات | مواد، مشینی انٹرفیس، شافٹ جیومیٹری، بیئرنگ اور سگ ماہی کی ضروریات |
دائیں حصہ وہ ہے جو اصل سرکٹ سے میل کھاتا ہے، ضروری نہیں کہ وہ سب سے زیادہ تفصیلی یا سب سے چھوٹی نقل کردہ رواداری کے ساتھ ہو۔ کم بہاؤ سے متعلق معاون فنکشن کے لیے ہائیڈرولک بلاک میں کئی ایکچیوٹرز کی خدمت کرنے والے ہائی فلو مینی فولڈ سے مختلف ڈیزائن کی ترجیحات ہو سکتی ہیں۔ اسی طرح، بریک سے متعلق والو کو حفاظت اور توثیق کے تحفظات کی ضرورت ہوتی ہے جسے صرف عام جہتی معائنہ سے تبدیل نہیں کیا جانا چاہیے۔
ہمارا انجینئرنگ جائزہ مینوفیکچرنگ روٹ کی تصدیق سے پہلے مطلوبہ فنکشن، بندرگاہ کے انتظامات، مواد کی ضروریات اور اہم جہتوں پر غور کرتا ہے۔ اپنی مرضی کے مطابق آرڈرز کے لیے، ڈرائنگ اور نمونے مشینی اجزاء اور آلات اسمبلی کے درمیان تعلق قائم کرنے میں مدد کرتے ہیں۔ یہ خاص طور پر مفید ہے جب کسی حصے کو موجودہ جزو کو تبدیل کرنا چاہیے یا تنصیب کی محدود جگہ کے اندر فٹ ہونا چاہیے۔
کون سے مینوفیکچرنگ اور کوالٹی کے تقاضے ہائیڈرولک اجزاء کی وشوسنییتا کا تعین کرتے ہیں؟
ہائیڈرولک اجزاء کی وشوسنییتا مینوفیکچرنگ فیصلوں کی ایک سیریز کے ذریعے بنائی گئی ہے۔ مواد کا انتخاب حصہ کی ابتدائی خصوصیات کو قائم کرتا ہے، مشینی اس کی فنکشنل جیومیٹری بناتی ہے، سطح کا علاج سطح کی حفاظت کرتا ہے یا اس میں ترمیم کرتا ہے، اور معائنہ چیک کرتا ہے کہ آیا تیار شدہ جزو ڈرائنگ سے ملتا ہے۔ اندرونی سیال حصّوں پر مشتمل حصوں کے لیے، صفائی بھی اتنی ہی اہم ہے کیونکہ چھوٹی مشینی باقیات بھی حساس ہائیڈرولک عناصر کو متاثر کر سکتی ہیں۔
مختلف ہائیڈرولک ایپلی کیشنز کے لیے کون سا مواد استعمال کیا جاتا ہے؟
مواد کے انتخاب میں دباؤ کی ضروریات، مکینیکل لوڈنگ، سنکنرن کی نمائش، وزن کے اہداف، مشینی صلاحیت اور ہائیڈرولک سیال کے ساتھ مطابقت کی عکاسی ہونی چاہیے۔ کوئی بھی ایسا مواد نہیں ہے جو ہر والو کے جسم یا کئی گنا کے لیے بہترین ہو۔ منتخب کردہ گریڈ مینوفیکچرنگ کے عمل کے لیے بھی موزوں ہونا چاہیے، بشمول کاسٹنگ، ڈرلنگ، ملنگ، ٹرننگ، ہیٹ ٹریٹمنٹ، اور سطح کی تکمیل۔
عام مادی گروپوں میں شامل ہیں:
- کاربن سٹیل:اکثر عام ہائیڈرولک حصوں کے لیے منتخب کیا جاتا ہے جہاں طاقت، مشینی صلاحیت اور لاگت کو متوازن کرنے کی ضرورت ہوتی ہے۔ مخصوص گریڈ کو مطلوبہ مکینیکل خصوصیات اور سروس کی شرائط سے مماثل ہونا چاہیے۔
- مرکب سٹیل:استعمال کیا جاتا ہے جہاں اعلی طاقت، لباس مزاحمت، یا مخصوص گرمی کے علاج کی خصوصیات کی ضرورت ہوتی ہے. مواد کے گریڈ اور گرمی کے علاج کی حالت ڈیزائن کے خلاف تصدیق کی جانی چاہئے.
- کاسٹ آئرن:بعض والو باڈیز اور ہائیڈرولک بلاکس کے لیے استعمال کیا جاتا ہے کیونکہ کاسٹنگ مشینی کرنے سے پہلے ایک عملی قریب خالص شکل بنا سکتی ہے۔ دباؤ پر مشتمل ایپلی کیشنز کے لیے کاسٹنگ کا معیار اور اندرونی درستگی اہم ہے۔
- سٹینلیس سٹیل:غور کیا جاتا ہے جہاں سنکنرن مزاحمت ایک ترجیح ہے، حالانکہ گریڈ کا انتخاب سیال اور ارد گرد کے ماحول کے مطابق ہونا چاہیے۔
- ایلومینیم مرکب:مفید جہاں اجزاء کا وزن کم کرنا ضروری ہے، بشمول منتخب موبائل آلات ایپلی کیشنز۔ طاقت، دھاگے کے ڈیزائن، پہننے کی سطحوں اور دباؤ کی ضروریات کو احتیاط سے چیک کیا جانا چاہیے۔
- ٹائٹینیم مرکب:خاص ایپلی کیشنز کے لیے غور کیا جا سکتا ہے جس میں ایک خاص طاقت سے وزن یا سنکنرن مزاحمتی پروفائل کی ضرورت ہوتی ہے، لاگت اور مشینی تحفظات کے تابع۔
Difon کی ہائیڈرولک مشینی خدمات کے لیے شائع کردہ مواد کی فہرست میں کاربن اسٹیل، الائے اسٹیل، سٹینلیس اسٹیل، ایلومینیم الائے، کاسٹ آئرن، اور ٹائٹینیم الائے آپشنز اس کی مصنوعات کی معلومات میں شامل ہیں۔ دستیابی اور مناسبیت کا انحصار مخصوص جزو، ڈرائنگ اور آرڈر کی ضروریات پر ہے۔ کسی مواد کو محض اس لیے منتخب نہیں کیا جانا چاہیے کہ وہ عام صلاحیت کی فہرست میں ظاہر ہوتا ہے۔ منصوبے کے لیے درست گریڈ، گرمی کے علاج کی حالت، اور مطلوبہ سرٹیفیکیشن کی تصدیق ہونی چاہیے۔
سی این سی مشیننگ اور گہرے سوراخ کی کھدائی سیال کی کارکردگی کو کیسے متاثر کرتی ہے؟
ہائیڈرولک والو باڈیز اور مینی فولڈز میں اکثر پیچیدہ اندرونی راستے ہوتے ہیں جو جزو کے مختلف چہروں پر واقع بندرگاہوں کو جوڑتے ہیں۔ CNC ملنگ اور ڈرلنگ ان خصوصیات کو تخلیق کرتی ہے، جبکہ موڑ اور دیگر مشینی آپریشنز گول انٹرفیس، دھاگے، بور اور سیل کرنے والی سطحیں تیار کرتے ہیں۔ ملٹی ایکسس مشیننگ پیچیدہ جیومیٹریوں کے بار بار سیٹ اپ کو کم کر سکتی ہے اور مختلف خصوصیات کے درمیان تعلق کو برقرار رکھنے میں مدد کر سکتی ہے۔
گہرے سوراخ کی کھدائی خاص طور پر اس وقت اہم ہوتی ہے جب ایک ڈیزائن کو طویل اندرونی گزرنے کی ضرورت ہوتی ہے۔ مطلوبہ قطر اور سطح کی حالت کو برقرار رکھتے ہوئے بور کو مخصوص پوزیشن اور سمت کی پیروی کرنی چاہیے۔ اگر سوراخ اپنے مطلوبہ راستے سے بہت دور ہٹ جاتا ہے، تو یہ کسی دوسرے راستے تک جا سکتا ہے، دیوار کی موٹائی کو کم کر سکتا ہے، یا غیر متوقع تعلق پیدا کر سکتا ہے۔ بور کا معائنہ اور صفائی کے مناسب طریقہ کار اس بات کی تصدیق کرنے میں مدد کرتے ہیں کہ گزرگاہ ڈرائنگ کی ضروریات کو پورا کرتی ہے۔
Difon کی شائع شدہ ہائیڈرولک مشینی تصریحات میں درج ذیل عمل کے حوالے شامل ہیں:
| مینوفیکچرنگ کے عمل | شائع شدہ تکنیکی معلومات | متعلقہ معیار کی جانچ |
| گہرے سوراخ کی کھدائی | قطر کی حد 3-50 ملی میٹر؛ گہرائی 1000 ملی میٹر تک؛ بیان کردہ سیدھا پن 0.1 ملی میٹر فی 100 ملی میٹر | بور کا معائنہ، سطح کی کھردری جانچ، گزرنے کی تصدیق |
| کثیر محور CNC مشینی | شائع شدہ رواداری ±0.005 ملی میٹر؛ پوزیشنی درستگی ±0.005 ملی میٹر؛ سطح ختم Ra 0.2–0.8 μm | CMM پیمائش، پروٹوٹائپ معائنہ، عمل کی نگرانی |
| پورٹ اور تھریڈ مشیننگ | SAE، JIC، NPT، اور BSPP تھریڈ کے معیارات درج ہیں۔ | تھریڈ گیجز، ڈائمینشنل چیک، ہوا یا پریشر ٹیسٹنگ جہاں بیان کیا گیا ہے۔ |
| حرارت کا علاج اور سطح کی انجینئرنگ | نائٹرائڈنگ، ہارڈ کروم چڑھانا، اور فاسفیٹ کوٹنگ درج ہیں۔ | سختی کی جانچ اور کوٹنگ کی موٹائی کی تصدیق جہاں قابل اطلاق ہو۔ |
یہ شائع شدہ عمل کی تصریحات ہیں اور ان کا اطلاق صرف اسی جگہ ہونا چاہیے جہاں وہ متعلقہ حصے اور مینوفیکچرنگ روٹ سے مماثل ہوں۔ عام رواداری کے بیان کا مطلب یہ نہیں ہے کہ ہر ہائیڈرولک پروڈکٹ پر ہر طول و عرض ایک ہی قیمت پر مشینی ہے۔ ڈرائنگ میں اہم خصوصیات کی نشاندہی کرنی چاہیے جیسے کہ والو کیویٹیز، بور ڈایا میٹرز، پورٹ پوزیشنز، سیلنگ چہروں اور بڑھتے ہوئے ڈیٹمز۔ پھر ان خصوصیات کے لیے معائنہ کے طریقے منتخب کیے جا سکتے ہیں۔
سیل کرنے کے لیے سطح کی تکمیل اور صفائی کیوں ضروری ہے؟
ہائیڈرولک نظام دباؤ والے سیال پر مشتمل ہونے کے لیے سیلنگ انٹرفیس پر انحصار کرتے ہیں۔ ڈیزائن پر منحصر ہے، والو باڈی O-rings، دھات سے دھاتی رابطے، کارتوس انٹرفیس، پلگ، یا دیگر سگ ماہی انتظامات کا استعمال کر سکتی ہے۔ ان خصوصیات کے ارد گرد سطح کی حالت اس بات پر اثر انداز ہوتی ہے کہ مہر کیسے بیٹھتی ہے اور یہ کتنی اچھی کارکردگی کا مظاہرہ کرتی ہے۔ ضرورت سے زیادہ کھردرا پن، خراشیں، گڑبڑ یا مشینی نشانات رساو کے راستے بنا سکتے ہیں یا تنصیب کے دوران مہر کو نقصان پہنچا سکتے ہیں۔
لہذا سطح کی تکمیل کی ضروریات کو پورے جزو پر ایک عالمگیر قدر کے طور پر لاگو کرنے کے بجائے فعال علاقوں کے لیے مخصوص کیا جانا چاہیے۔ ایک غیر سیل نہ ہونے والے بیرونی چہرے کو ٹھیک سے بور یا والو بڑھنے والی سطح کی طرح ختم کرنے کی ضرورت نہیں ہوسکتی ہے۔ پیسنے، ہوننگ، یا فنشنگ کے دیگر طریقے استعمال کیے جا سکتے ہیں جہاں ڈیزائن سطح کی کنٹرول شدہ حالت کا مطالبہ کرتا ہے۔ مناسب عمل مواد، جیومیٹری، مہر کی قسم، اور ڈرائنگ کی ضروریات پر منحصر ہے۔
صفائی بھی اتنی ہی ضروری ہے۔ ڈرلنگ اور گھسائی کرنے سے چپس، گڑ، کاٹنے کا سیال اور باریک ذرات گزرنے کے اندر رہ سکتے ہیں۔ اگر یہ آلودگی تیار شدہ حصے میں رہتی ہے، تو وہ والوز، پمپ، سلنڈر، یا دیگر حساس اجزاء میں سفر کر سکتے ہیں۔ کراس ڈرل شدہ سوراخ خاص طور پر اہم ہیں کیونکہ جہاں دو راستے ایک دوسرے کو آپس میں ملاتے ہیں وہاں گڑھے رہ سکتے ہیں۔ ڈیبرنگ، فلشنگ، ڈرائینگ، اور محفوظ پیکیجنگ کو پروڈکشن پلان میں شامل کیا جانا چاہئے جہاں درخواست کو ان کی ضرورت ہو۔
سطح کے علاج جیسے نائٹرائڈنگ، ہارڈ کروم پلیٹنگ، فاسفیٹ کوٹنگ، بلیک آکسائیڈ، یا دیگر مخصوص فنشز کو مخصوص ضروریات کو پورا کرنے کے لیے استعمال کیا جا سکتا ہے۔ وہ قابل تبادلہ نہیں ہیں۔ کچھ علاج سطح کی سختی یا پہننے کے رویے کو بہتر بناتے ہیں، جبکہ دیگر سنکنرن سے تحفظ فراہم کرتے ہیں یا رگڑ کی خصوصیات کو تبدیل کرتے ہیں۔ منتخب عمل بنیادی مواد، جہتی رواداری، سگ ماہی کی سطحوں، اور آپریٹنگ سیال کے ساتھ ہم آہنگ ہونا چاہیے۔ مشینی الاؤنس کی منصوبہ بندی کے دوران کسی بھی کوٹنگ کی موٹائی جو فٹ شدہ انٹرفیس کو متاثر کرتی ہے اس پر غور کیا جانا چاہیے۔
ڈیلیوری سے پہلے تیار شدہ حصوں کا معائنہ کیسے کیا جانا چاہئے؟
معائنہ کو اجزاء کی ڈرائنگ اور اس کے کام سے وابستہ خطرات سے منسلک ہونا چاہئے۔ اندرونی حصّوں اور سیلنگ انٹرفیس پر مشتمل درست ہائیڈرولک حصے کے لیے اکیلے بصری جانچ کافی نہیں ہے۔ جہتی معائنہ، دھاگے کی تصدیق، سطح کی جانچ، صفائی کی تشخیص، اور دباؤ سے متعلق ٹیسٹ سبھی پروڈکٹ کی تفصیلات کے لحاظ سے درکار ہوسکتے ہیں۔
ایک عملی معائنہ کے منصوبے میں درج ذیل چیک شامل ہو سکتے ہیں:
- مواد کی تصدیق:مطلوبہ سپلائر دستاویزات کا استعمال کرتے ہوئے آرڈر شدہ میٹریل گریڈ اور گرمی کے علاج کی کسی بھی مخصوص حالت کی تصدیق کریں۔
- جہتی معائنہ:اہم بور، بندرگاہ کے مقامات، بڑھتے ہوئے سطحوں، دھاگے کی خصوصیات، اور ڈیٹم تعلقات کی پیمائش کریں۔
- ہندسی معائنہ:مقام کی درستگی، لمبا پن، چپٹا پن، اور دیگر جیومیٹرک رواداری کو چیک کریں جہاں بیان کیا گیا ہو۔
- سطح کا معائنہ:خروںچ، burrs، سنکنرن، یا مشینی نقائص کے لئے سیلنگ چہروں، بوروں، اور بیرونی سطحوں کی جانچ پڑتال کریں.
- دھاگے کا معائنہ:مخصوص کنکشن کے معیار کے خلاف تھریڈ فارم اور سائز کی تصدیق کرنے کے لیے موزوں گیجز کا استعمال کریں۔
- صفائی کی تصدیق:چیک کریں کہ راستے چپس، ڈھیلے ذرات، اور ناقابل قبول پروسیسنگ باقیات سے پاک ہیں۔
- فنکشنل یا پریشر ٹیسٹنگ:پارٹ ڈرائنگ، گاہک کی تفصیلات، یا قابل اطلاق توثیق کے طریقہ کار کے ذریعہ جہاں ضرورت ہو وہاں ٹیسٹ کروائیں۔
Difon کی شائع شدہ پیداواری معلومات آلات کی شناخت کرتی ہے جیسے کوآرڈینیٹ ماپنے والی مشین، پروفائل پروجیکٹر، سختی ٹیسٹر، اور سطح کی کھردری جانچنے والا۔ اس کا ہائیڈرولک مشینی صفحہ CMM کی تصدیق، تھریڈ گیج معائنہ، ہوا کے دباؤ کی جانچ، بہاؤ کی جانچ، اور دباؤ کی جانچ کو کوالٹی اشورینس کے متعلقہ طریقوں کے طور پر بھی بیان کرتا ہے۔ آرڈر کے لیے درکار عین مطابق چیکس پر پہلے سے اتفاق ہونا چاہیے، بشمول نمونے لینے کی فریکوئنسی، قبولیت کے معیار اور دستاویزات۔
ہماری فیکٹری اہم جہتوں اور اندرونی صفائی کو مربوط معیار کے تقاضوں کے طور پر مانتی ہے۔ ایک بور اپنے قطر کی رواداری کو پورا کر سکتا ہے لیکن پھر بھی سطح کی حالت، سیدھی یا صفائی کے لیے مزید جانچ کی ضرورت ہوتی ہے۔ اسی طرح، ایک تھریڈڈ پورٹ تھریڈ گیج کا معائنہ پاس کر سکتا ہے جب کہ اس کے سیلنگ انٹرفیس کی تصدیق کی ضرورت ہوتی ہے۔ معائنہ کے منصوبے کی عکاسی ہونی چاہئے کہ تنصیب کے بعد حصہ کیسے کام کرے گا۔
OEM خریداروں کو کسٹم آرڈر کے لیے کیا معلومات فراہم کرنی چاہیے؟
درست ان پٹ معلومات کوٹیشن اور پروڈکشن کے دوران غیر یقینی صورتحال کو کم کرتی ہے۔ خریداروں کو ایک موجودہ 2D ڈرائنگ، 3D ماڈل، جسمانی نمونہ، یا جہاں دستیاب ہو ان کا مجموعہ فراہم کرنا چاہیے۔ دستاویزات کو مواد، طول و عرض، رواداری، بندرگاہ کے معیار، سطح کے علاج، اور کسی بھی فعال ٹیسٹ کی ضروریات کی شناخت کرنی چاہئے. اگر کسی جزو کا مقصد کسی موجودہ حصے کو تبدیل کرنا ہے، تو خریدار کو یہ بھی واضح کرنا چاہیے کہ آیا ڈیزائن بالکل ٹھیک متبادل ہے یا اس میں ترمیم کی اجازت ہے۔
آرڈر کی تصدیق کرنے سے پہلے، یہ قائم کرنا مفید ہے:
- سازوسامان کی قسم اور جزو کے ذریعہ انجام دیا جانے والا فنکشن۔
- کام کا دباؤ، زیادہ سے زیادہ مخصوص دباؤ، اور متوقع بہاؤ کے حالات۔
- ہائیڈرولک سیال کی قسم اور آپریٹنگ درجہ حرارت کی حد۔
- مواد کا درجہ اور گرمی کے علاج کی کوئی ضرورت۔
- پورٹ تھریڈ کے معیارات، بور کے طول و عرض، اور سگ ماہی کے انتظامات۔
- اہم جہتی اور ہندسی رواداری۔
- سطح کا علاج، کوٹنگ کی موٹائی، اور ایسے علاقے جن کا علاج نہیں ہونا چاہیے۔
- مطلوبہ معائنہ رپورٹس، پریشر ٹیسٹ، اور ٹریس ایبلٹی دستاویزات۔
- آرڈر کی مقدار، پروٹو ٹائپ کی ضروریات، پیکیجنگ، اور ترسیل کی توقعات۔
حسب ضرورت حصوں کے لیے، کوٹیشن کو معیاری مشینی صلاحیت اور پراجیکٹ کے لیے مخصوص کارکردگی کی ضروریات کے درمیان فرق کرنا چاہیے۔ ایک حوالہ شدہ جہتی رواداری خود بخود کسی جزو کی دباؤ کی درجہ بندی، تھکاوٹ کی زندگی، یا مکمل ہائیڈرولک نظام کے لیے موزوں ہونے کا تعین نہیں کرتی ہے۔ ان خصوصیات کا انحصار مادی خصوصیات، دیوار کی موٹائی، ڈیزائن کے حساب کتاب، مینوفیکچرنگ کوالٹی، اور مطلوبہ آپریٹنگ حالات کے تحت توثیق پر ہوتا ہے۔
Qingdao Difon مشینری کمپنی، لمیٹڈ OEM اور ODM مشینی خدمات فراہم کرتا ہے اور ہائیڈرولک والو بلاکس، جمع کرنے والے چارجنگ والوز، بریک کے تناسب والے والوز، اور کئی گنا سے متعلقہ مصنوعات کو اپنی ہائیڈرولک مصنوعات کی حد میں درج کرتا ہے۔ اس کے وسیع تر مینوفیکچرنگ کے وسائل میں CNC مشینی اور معائنہ کا سامان شامل ہے جو دھاتی اجزاء کے عین مطابق استعمال ہوتے ہیں۔ خریدار اس بات کی تصدیق کے لیے ڈرائنگ کے جائزے کے مرحلے کا استعمال کر سکتے ہیں کہ کون سے مشینی آپریشنز، مواد، سطح کے علاج، اور معائنہ کے ریکارڈ مخصوص آرڈر کے لیے موزوں ہیں۔
نتیجہ
ہائیڈرولک اجزاء ضروری ہیں کیونکہ وہ صنعتی اور موبائل آلات میں سیال کی تقسیم، پریشر کنٹرول، توانائی ذخیرہ کرنے اور مکینیکل نقل و حرکت کا انتظام کرتے ہیں۔ والو بلاکس اور مینی فولڈز پیچیدہ ہائیڈرولک سرکٹس کو منظم کرتے ہیں، جمع کرنے والے چارجنگ والوز پریشر مینجمنٹ کو سپورٹ کرتے ہیں، اور بریک کے تناسب والے والوز نامزد بریکنگ سسٹم میں اہم کام انجام دیتے ہیں۔ ان کی وشوسنییتا کا دارومدار درست ڈیزائن، مناسب مواد، درستگی کی مشینی، موثر سگ ماہی، اندرونی حصّوں کو صاف کرنے، اور اصل درخواست کی ضروریات کے خلاف معائنہ پر ہے۔
OEM مینوفیکچررز اور آلات کے انجینئرز کے لیے، صحیح جزو کا انتخاب ہائیڈرولک سرکٹ اور اس حصے کے آپریٹنگ حالات کی واضح سمجھ کے ساتھ شروع ہوتا ہے۔ Qingdao Difon Machinery Co., Ltd. حسب ضرورت ہائیڈرولک والو بلاکس، مینی فولڈ باڈیز، ایکومولیٹر چارجنگ والوز، بریک پروپوشننگ والوز، اور متعلقہ درست مشینی پرزوں کے لیے پوچھ گچھ کا خیرمقدم کرتا ہے۔ہماری ٹیم سے رابطہ کریں۔آپ کے اگلے صنعتی یا موبائل آلات کے منصوبے کے لیے ایک مناسب مینوفیکچرنگ اور معائنہ کے منصوبے پر بات کرنے کے لیے اپنی ڈرائنگ، مادی ضروریات اور تکنیکی خصوصیات کے ساتھ۔
اکثر پوچھے گئے سوالات
1. ہائیڈرولک والو بلاک اور ہائیڈرولک کئی گنا میں کیا فرق ہے؟
ہائیڈرولک والو بلاک عام طور پر ہائیڈرولک والوز کو انسٹال کرنے اور منسلک کرنے کے لیے درکار ماؤنٹنگ انٹرفیس اور اندرونی حصّے فراہم کرتا ہے، جب کہ مینی فولڈ ایک مربوط فلو ڈسٹری بیوشن باڈی ہے جسے ہائیڈرولک سرکٹ کے متعدد حصوں کو جوڑنے کے لیے ڈیزائن کیا گیا ہے۔ شرائط صنعت کے استعمال میں اوورلیپ ہو سکتی ہیں، لیکن اصل ڈیزائن، بندرگاہ کا انتظام، والو انٹرفیس، اور سرکٹ فنکشن کسی خاص نظام میں جزو کے کردار کا تعین کرتے ہیں۔
2. مشینی درستگی ہائیڈرولک والو جسم کی کارکردگی کو کیسے متاثر کرتی ہے؟
مشینی درستگی بور کے طول و عرض، والو کی سیدھ، پورٹ پوزیشننگ، تھریڈ فٹ، اور سیلنگ انٹرفیس کو متاثر کرتی ہے۔ اگر کوئی اہم خصوصیت اس کی مخصوص رواداری سے باہر ہے، تو نتیجہ میں اسمبلی کے مسائل، محدود بہاؤ، اندرونی رساو، یا والو کا متضاد آپریشن شامل ہو سکتا ہے۔ درستگی کا اندازہ ڈرائنگ اور فنکشنل تقاضوں کے مطابق ہونا چاہیے، ہر ایک اہم خصوصیت کے لیے موزوں پیمائش کے طریقے منتخب کیے جائیں۔
3. ہائیڈرولک والو بلاکس اور کئی گنا کے لیے عام طور پر کون سا مواد منتخب کیا جاتا ہے؟
عام مواد کے اختیارات میں کاربن اسٹیل، الائے اسٹیل، کاسٹ آئرن، سٹینلیس اسٹیل، اور ایلومینیم کے مرکب شامل ہیں۔ کاربن اور الائے اسٹیلز پر غور کیا جاتا ہے جہاں طاقت اور مکینیکل خصوصیات اہم ہیں، کاسٹ آئرن مناسب کاسٹ والو باڈیز کے لیے استعمال کیا جاتا ہے، سنکنرن سے حساس ماحول کے لیے سٹینلیس سٹیل کا انتخاب کیا جا سکتا ہے، اور ایلومینیم الائے منتخب موبائل ایپلی کیشنز میں وزن کم کر سکتے ہیں۔ دباؤ، سیال مطابقت، درجہ حرارت، مشینی، اور ڈیزائن کی ضروریات کے خلاف عین مطابق گریڈ کی تصدیق ہونی چاہیے۔
4. ہائیڈرولک حصوں کی مشینی کرنے کے بعد اندرونی صفائی کیوں ضروری ہے؟
مشینی دھاتی چپس، گڑ، کھرچنے والے ذرات، اور کاٹنے والے سیال کی باقیات کو ڈرل شدہ راستوں اور تھریڈڈ پورٹس کے اندر چھوڑ سکتی ہے۔ اگر یہ آلودگی ہائیڈرولک سرکٹ میں داخل ہوتے ہیں، تو وہ والو کے آپریشن میں مداخلت کر سکتے ہیں، قریبی فٹنگ سطحوں کو نقصان پہنچا سکتے ہیں، لباس کو تیز کر سکتے ہیں، یا چھوٹے بہاؤ کے راستوں کو روک سکتے ہیں۔ ڈیبرنگ، فلشنگ، ڈرائینگ، انسپیکشن، اور محفوظ پیکیجنگ تنصیب سے پہلے آلودگی کے خطرات کو کم کرنے میں مدد کرتی ہے۔
5. اپنی مرضی کے ہائیڈرولک حصوں کے لیے کوٹیشن کی درخواست کرتے وقت خریداروں کو کیا معلومات فراہم کرنی چاہیے؟
خریداروں کو موجودہ ڈرائنگ یا 3D ماڈل، میٹریل گریڈ، طول و عرض، اہم رواداری، بندرگاہ اور دھاگے کے معیارات، کام کا دباؤ، ہائیڈرولک سیال، آپریٹنگ درجہ حرارت، سطح کا علاج، اور مطلوبہ معائنہ یا جانچ کا معیار فراہم کرنا چاہیے۔ آلات کی درخواست، آرڈر کی مقدار، پروٹو ٹائپ کی ضروریات، اور پیکیجنگ کی ضروریات بھی مفید ہیں۔ مکمل معلومات کارخانہ دار کو عمل کی فزیبلٹی کا جائزہ لینے، اہم خصوصیات کی نشاندہی کرنے، اور اصل اجزاء کی ضروریات پر مبنی کوٹیشن تیار کرنے کی اجازت دیتی ہے۔